PASTEUR-PIPETTER-DROPPER / KLYSMACHIN
TECHNESCH SPECIFIKATIOUN
| Kategorie | Artikel | Eenheet | 1L |
| Basis Spezifikatioun | Réimaterial | —— | PE/PP |
| Dimensioun | m | 2,8x1,6x2,0 | |
| Gesamtgewiicht | T | 4-5 | |
| Duerchmiesser vun der Schrauf | mm | 55 | |
| Schraube L/D Verhältnis | L/D | 23:1 | |
| Extrusiounssystem | Zuel vun den Heizzonen | Stéck | 3 |
| Extruder Undriffskraaft | KW | 7,5 | |
| Plastifizéierungskapazitéit | kg/h | 55 | |
| Heizzonen | Stéck | 9 | |
| Stäipkapp | Zuel vun den Huelraim | — | 4 |
| Zentrumdistanz | mm | 60 | |
| Klemmsystem | Schiebedistanz | mm | 300/320 |
| Spannkraaft | kn | 50 | |
| Loftdrock | Mpa | 0,6 | |
| Stroumverbrauch | Loftverbrauch | m3/ Minutt | 0,4 |
| Killwaasserverbrauch | m3/h | 1 | |
| Uelegpompel Leeschtung | KW | 5.5 | |
| Gesamtleistung | KW | 12-20 |
TECHNESCH SPECIFIKATIOUN
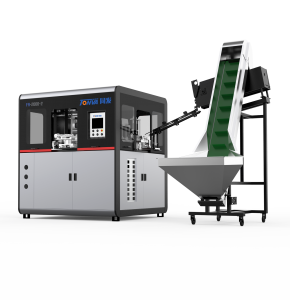
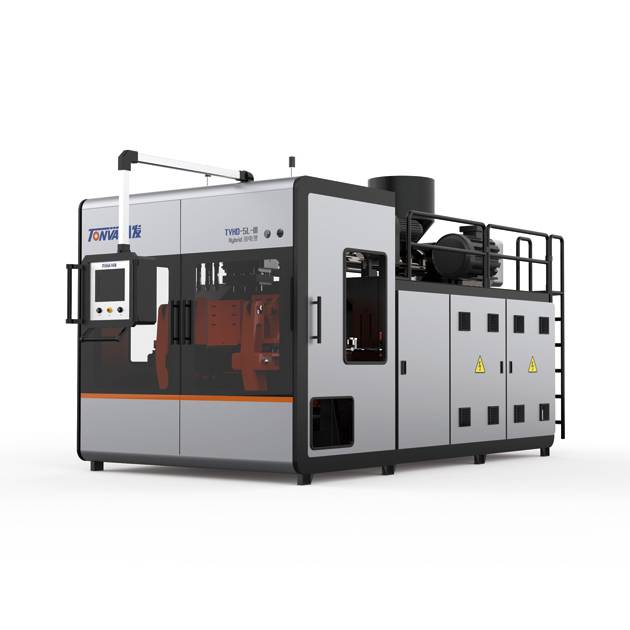
1. Dëst Modell zeichnet sech duerch keng Verschmotzung, héich Geschwindegkeet, Stabilitéit, Energiespueren a präzis Positioun vum Wagonbeweegung aus.
2. D'Maschinn gëtt ouni hydraulescht System hiergestallt, mä et gëtt e Servomotorsteierungssystem agesat, fir d'Formbeweegungspositioun séier a mat enger schneller Reaktioun vun enger staarker Spannkraaft genee ze bestëmmen. Sou entsprécht déi verschmotzungsfräi Produktiounsëmfeld d'Ufuerderunge vun der pharmazeutescher Verpackung ganz gutt.
3. Eng héichgeschwindeg a stabil Produktioun kann iwwer zéngdausend Stéck pro Dag ausmaachen. An et kann 40% Energie am Verglach zum hydraulesche System gespuert ginn.
4. Déi nei entworf bannenzeg Struktur vum Matrizekapp garantéiert, datt de schmëlzende Plastik riicht erofkënnt ouni Ofwäichung.
De Gewiichtsfehler kann op 0,1 Gramm kontrolléiert ginn.
5. D'Zuel vun defekten Produkter kann effektiv reduzéiert ginn, well et einfach an einfach ass, iwwer d'Astellung an de Betrib vun der Maschinn ze léieren.